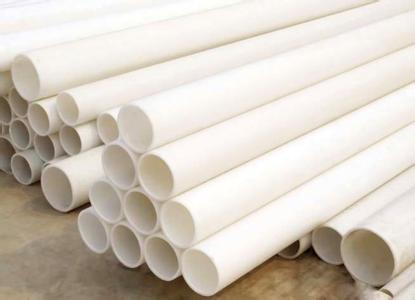
pph管是一种高分子量,低熔流率的均聚聚丙烯,它经过β改性具有细腻的结晶结构,使GF工业管件即使在低温下也有优异的抗冲击强度,增加了静液压强度,增进了耐化学品性能。适用于化学工厂、电子半导体厂、药品厂、污水处理厂等多种产业。在高酸碱化学产品输送系统、纯水输送系统、饮用水输送系统、污废水输送系统、环境工程及一般管路系统、电信光缆输配管路系统都得到了广泛应用。今天小编就来为大家说说pph管的焊接操作规范。
PPH管焊接包罗管材堵截、端口形样冲裁、冲孔及隐语等。管材剪切属冲压加工疏散工序,与板材剪切相比,由于自身的形状(空心截面)特点,剪切时为警备管壁被压扁,采取的工艺步伐比力庞大,同时对模具计划及制造也提出了更高要求。管材剪切与机加工堵截相比,由于加工速度快,生产效率高,得当大批量生产。因而有普遍的应用前景口但由于管材剪切加工自身较庞大,而且在技能上也有不够幼稚之处。以是生产中的应用还不够普遍口本章紧张介绍管材剪切的种种工艺要领及实用范畴。
1、焊接机具
PPH管道的焊接为热熔焊接,采用各种规格的液压式或手动式塑料管道热熔接机。以液压式塑料管道热熔接机为例,焊接主要分三个部件:焊机控制平台、熔接操作平台、工具放置架。
2、焊接准备
匹配管型号的管切断器(管割刀)、丙酮、洁净布,周围环境保持清洁、不起尘,保持环境温度,不得低于0℃。
3、热熔焊接
焊接主要分下料、预热、对口、加热、熔接、冷却和检查共计7个步骤。
a、下料
用专用割刀按要求尺寸切割管道。切割管道时要注意不要跑线并徐徐旋进刀片,不要过于急进,会损坏刀片。当割刀难以旋转时,应反向旋转割刀,取出刀片,重新跑线。
b、预热
用PPH管液压调节阀将预热压力调节到焊接要求压力。调节方法:锁死加热卸压阀,液压操作杆向前推进,观看压力表显示压力。未达到要求压力时,松开加热卸压阀,使压力表显示降至零,重新调节液压调节阀,再锁死加热卸压阀,直到压力表达到要求压力。
用焊机控制平台上的温度设定面板设定热熔焊接的温度,控制加热板的温度,以配合焊接面熔解。红色显示的是设定温度、绿色显示的是当前温度,当面板上的红灯跳到是绿灯上时,热熔焊接就可以进行了。PPH热熔温度一般设定在195℃~205℃之间。
c、对口
① 选择适当的模具,用扳手将熔接管段固定在操作平台上;
注意:固定时要将夹具两端紧固螺丝逐次旋紧,避免管段不水平;当两管段在液压操作杆退后到最大时的间距不得小于电动切削机的厚度;各管段焊接面应突出夹具40~50mm管段较长时,要注意整体水平。
② 液压操作杆推进到最大,将两管段对口。目测焊接面的错口,对于下半面则用手触摸,要使两个接缝水平。达不到要求时,则通过调节两端紧固螺丝以使焊缝无错口,达到水平;
③ 目测两焊接面接缝,要达到接缝无明显缺口;如有,则用电动切削机磨口。将切削机置于操作架上,启动切削机,再由另一人操纵液压推进杆,将管段以设定压力抵住切削机;目测焊接面切削,直到焊接面平齐为止。退后液压夹具,取出切削机,放回工具放置架;
注意:退后液压夹具后,不要急于将切削机停下,让切削机转几圈后再取出。可以使焊接面更平整,防止出现断面。
④ 清洁焊接面,用洁净布蘸取少量丙酮清洗焊接面。
d、加热
从PPH管工具放置架上取出已达到要求温度的加热板。放在操作架上,一边靠在焊接面的一面,推进液压夹具,使压力达到要求的熔接压力。当焊接面热熔翻边达到1mm时,松开加热卸压阀,卸去加热压力,等待到一段时间后,就达到了焊接面热熔对接的要求。
镇江博特管道有限公司是生产各种防腐塑料frpp管、pph管、板材、阀门的专业化企业,以编织、涂塑、中空为产业链的塑料制品早在七十年代就获得扬中市十大知名企业、镇江市出口五十强企业等称号。 |